产线
你审的那条线,是我们的。
Serow 运行自己的制造中心:模具房、注塑、SMT、丝印,以及十二条遥控器组装线。改模不必在外部工厂排队。
厂内最大的线组。
自有模具房产能。
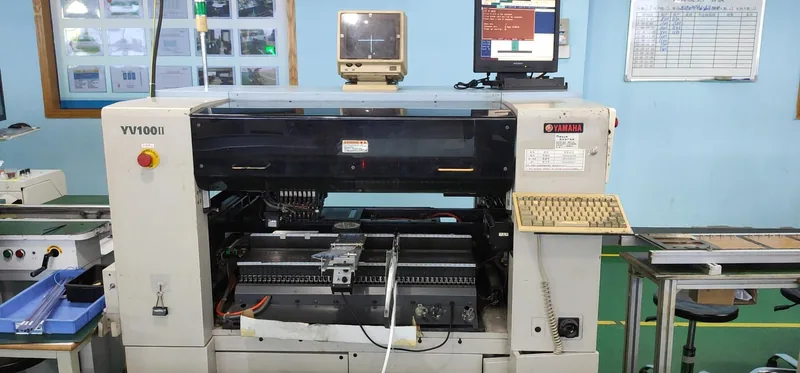
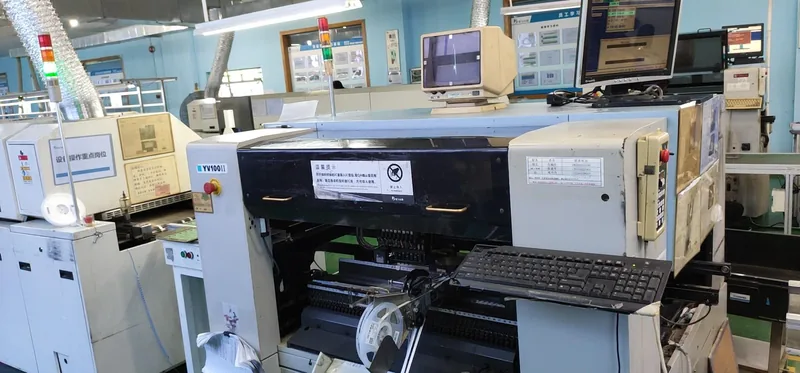
YAMAHA YV100II,配套自有板卡。
半成品与整机装配。
| 工序 | 线数 | 说明 |
|---|---|---|
| 遥控器组装 | 12 | 整机装配、测试与包装 |
| 通用组装 | 6 | 半成品与配件 |
| 超声波焊接 | 5 | 外壳密封 |
| 镭雕 | 4 | 镭雕机 |
| 丝印 | 2 | 丝印与装饰 |
| SMT | 3 | YAMAHA YV100II |
| 模具 | 100 / 年 | 自有模具房 |
SMT 是自有板卡的配套工序;主营是组装、模具与测试。
生产流程
从元器件到封箱,五道关口。
每道关口都有允收标准与记录。某支没过关就隔离,不会悄悄返修之后混回同一批。
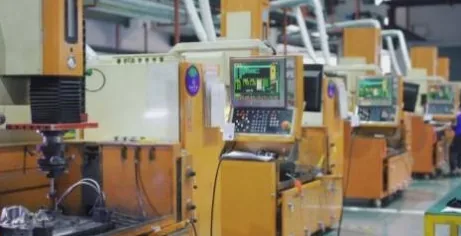
注塑 —— 外壳模具就在这一层车间里跑。
元器件、PCB、按键与外壳都对着承认样和图纸检验。关键件——射频模块、晶振、电池触点、按键料——按批检。
EDM 与机加工 —— 镶件在模具房加工与修配。
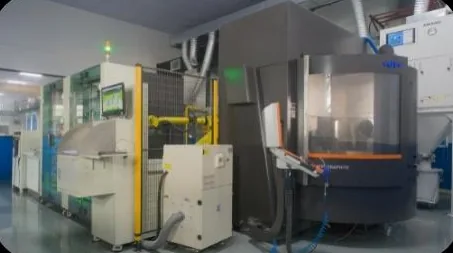
板卡贴装、回流、检验。装配进外壳前先做板级测试:供电、按键扫描、红外输出与射频发射。
SMT —— 贴片、回流,装配前先做板测。
按键、板卡、电池触点与外壳在指定治具上装配。密封、螺丝扭矩与电池门配合按作业指导书检查。
Functional test
每一支都测按键功能、红外输出、射频距离与电流。用的是该订单放行的固件版本,不是通用版本。
包装与追溯
配件、标签与语言版本按订单核对。外箱标签带批次、数量与固件版本,现场出了问题能追回来。
质量关口
测什么,用什么测。
Inside the line
抽检水平与允收标准在生产测试规格里约定,不留给操作员当天判断。
可追溯
客户现场出问题,我们追到批次,不靠猜。
每张订单都有批次记录:元器件批次、固件版本、测试治具、测试结果与装箱单。现场出问题时,这份记录能把范围缩小到某一批、某一治具或某个固件版本。
| Check | Method | Frequency | Record |
|---|---|---|---|
| Key function | 治具逐键按压,接收端确认码值 | Every unit | 逐支合格 / 不合格 |
| IR output | 接收端或光传感器确认载波与帧 | Every unit | Per-unit result |
| Radio range | 穿过最终外壳的定距测试 | 每一支或按批抽检 | Test log |
| Current draw | 休眠与工作电流对照承认上限 | Sampled per lot | 测量记录 |
| Housing fit | 间隙、段差与电池门对照极限样 | Sampled per lot | 外观检验表 |
| Sealing | 有 IP 目标时按项目要求测试 | 验证阶段做,量产抽检 | Test report |
配置型产品的记录里还包括配置文件 —— 按键布局、语言集与物业代码 —— 所以补货能对上原件。
产能
产线时间按项目排,不是价目表上的一个格子。
一个漂亮的月产能数字没有意义,如果你的项目在旺季要和另外三个项目共用一条线。在你承诺数量之前,我们先确认你那个时间窗的分配。
试产用的治具就是量产要用的那套,所以工艺在放量之前已经被验证过。如果治具跟不上,我们在试产就会发现,而不是在交期那天。
- 带批次与数量的装箱单
- 固件版本与配置编号
- 功能测试汇总
- 留存的承认样
- 对应型号与市场的证书副本
问题
制造常见问题
旺季时如果你的订单和另外三个项目共用一条线,宣传口径上的月产能没有意义。在你定下上市日期之前,我们先确认你那个时间窗的产线分配。
相关:从样机到量产 → 质量与认证 →
Questions